Die Federn

Diese Erklärung beschreibt die Grundlagen zu Drehrichtung, Spannung, Raumbedarf, Ursachen für Unwuchten und korrekten Handhabung von Torsionsfedern bei Sektionaltoren.

Produkte
Sektionaltor
Kundengruppe
Privat
Autor
Simon Köster
Veröffentlicht am
March 8, 2026

Die Federn

Drehrichtung und Kennzeichnung

Bei der Drehrichtung von Torsionsfedern wird zwischen links gewunden (LHW) und rechts gewunden (RHW) unterschieden. In der Vergangenheit wurde für die Federn, Trommeln und mehrere andere Federsatzkomponenten die Farbe Rot für links und die Farbe Schwarz für rechts verwendet. Davon wird allmählich abgesehen. Eine Feder wird immer in ihrer spezifischen Drehrichtung gespannt.

Ein falsches Spannen der Feder kommt in der Praxis gelegentlich vor. Da Torsionsfedern die gefährlichste Komponente eines Sektionaltores sind, ist es äußerst wichtig, bewusst und mit äußerster Vorsicht damit umzugehen. Branchen- und Unfallstatistiken verzeichnen immer wieder schwere Unfälle während der Montage oder Demontage von Federn.
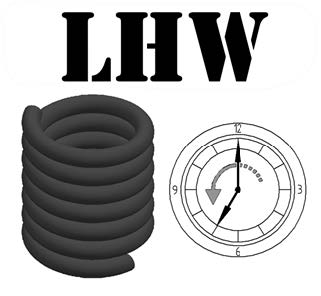
Grafische Darstellung mit der Aufschrift „LHW“ im oberen Bereich. Links ist eine zylinderförmige, schwarze Spiralfeder abgebildet, während rechts daneben ein Uhrensymbol mit Zifferblatt, Zeigern und einem gebogenen Richtungspfeil zu sehen ist.
Grafische Darstellung mit der Aufschrift „RHW“ im oberen Bereich. Links ist eine zylinderförmige, rote Spiralfeder abgebildet, während rechts daneben ein Uhrensymbol mit Zifferblatt, Zeigern und einem gebogenen Richtungspfeil zu sehen ist.

Entspannte Feder und Überprüfung der Umdrehungen

Auf der entspannten Feder befindet sich im Auslieferungszustand ein gerader Strich. Nachdem die Torsionsfeder gespannt wurde, kann anhand dieses Striches überprüft werden, ob die Feder mit der vorgeschriebenen Anzahl an Umdrehungen gespannt wurde. Der Strich muss exakt in der Drehrichtung der Feder verlaufen. Er dient lediglich als optisches Hilfsmittel; entscheidend ist jedoch das tatsächliche, korrekte Gleichgewicht des Tores, welches nach dem Spannvorgang zwingend überprüft und für einwandfrei befunden werden muss.

Das Spannen der Federn und Raumbedarf

Vor dem Spannen der Federn ist sicherzustellen, dass die Torsionswelle stabil und korrekt in den Konsolen eingebunden ist. Nach jeder vollständigen Umdrehung (entspricht 4 Viertelumdrehungen) dehnt sich die Feder axial aus. Wenn die Feder während dieses Vorgangs nicht ausreichend Freiraum erhält, kann dies zu einer unzulässigen Verwindung führen. Dieses Phänomen tritt auch dann auf, wenn der Spannkopf nicht ordnungsgemäß fixiert wurde.  

Zu wenig Raum  

Es kann vorkommen, dass einer Feder zu wenig axialer Raum zur Verfügung steht. Dies geschieht beispielsweise, wenn der Spannkopf vor dem vollständigen Spannen festgezogen wurde oder wenn das Tor während des Spannvorgangs nicht komplett geschlossen war.  

In der Praxis kommt es gelegentlich vor, dass der finale Fußboden auf einer Baustelle noch nicht gegossen ist. Der Monteur muss das Tor in solchen Fällen auf Montageblöcken aufstellen, um die geplante Endhöhe des Bodens zu simulieren. Schließt das Tor, nachdem der Boden nachträglich gegossen wurde, tiefer als ursprünglich eingerichtet, werden die Federn beim Schließen unabsichtlich weiter nachgespannt.

Nahaufnahme einer spiralförmigen Torsionsfeder mit metallischen Windungen und kleinen roten Markierungen, die auf einer Welle oder einem Bauteil eines Sektionaltores montiert ist.

Vor der Montage müssen die Federn anhand der Packliste auf ihre Maßhaltigkeit (Länge und Durchmesser) überprüft werden, um Verwechslungen bei unterschiedlichen Torkommissionen auszuschließen.

Der von einer montierten Feder benötigte Bauraum setzt sich aus folgenden Faktoren zusammen:

  • der Länge des blanken Federstrangs,
  • der Anzahl der Umdrehungen multipliziert mit der Drahtstärke des Federstrangs,
  • der freien Höhe des Federkopfes (Wellenhalterung),
  • der freien Höhe des Spannkopfes,
  • einem Sicherheitsabstand von mindestens $\ge 100\text{ mm}$ zwischen der Feder und benachbarten Bauteilen.

Ursachen für Unwucht und Federprobleme

Eine Unwucht im Torblatt kann vielfältige Ursachen haben. Sollte die Feder selbst fehlerhaft oder unpassend dimensioniert sein, zeigen sich meist folgende Effekte:

  • Zu kurze Feder: Eine zu kurze Feder arbeitet im unteren Bereich im Gleichgewicht oder ist zu stark. Oben ist sie zu schwach, was dazu führen kann, dass sich das Tor nicht vollständig öffnen lässt.
  • Zu lange Feder: Eine zu lange Feder ist im unteren Bereich zu schwach. Im geöffneten Zustand befindet sie sich im Gleichgewicht oder ist zu stark, wodurch sich das Tor aus der Endlage nur schwer bewegen lässt.
  • Zu wenig Umdrehungen: Die Feder(n) erzeugen zu wenig Kraft.
  • Zu viele Umdrehungen: Die Feder(n) erzeugen zu viel Kraft.
  • Zu dicker Draht: Je dicker der Draht, desto mehr Kraft kann die Feder generieren.
  • Zu dünner Draht: Je dünner der Draht, desto geringer ist die erzeugte Kraft.
Nahaufnahme einer spiralförmigen Torsionsfeder mit silbernen Windungen und blauen Markierungen, die auf einer Welle eines Sektionaltores montiert ist, inklusive einer angrenzenden Metallhalterung mit Kugellager.

Wenn die Federn technisch korrekt und dimensionsgerecht sind, aber dennoch eine Unwucht auftritt, können folgende Faktoren ursächlich sein:

  • Drahtseil: Das Drahtseil liegt nicht sauber in der Rille der Seiltrommel (dies tritt primär bei Hoch- (HS) und Vertikal-Systemen (VS) auf).
  • Gewicht: Das tatsächliche Torblattgewicht weicht von den Berechnungsdaten ab, auf deren Basis die Federn ausgelegt wurden.
  • Kombinations-Unwucht: Bei Toren mit gemischten Sektionen (z. B. Kombination aus geschlossenen Paneelen und schweren verglasten Sektionen) kann ein struktureller Gewichtsunterschied zwischen den Sektionen vorliegen, der sich konstruktionsbedingt nicht vollständig ausgleichen lässt (bei reinen VS-Systemen tritt dies physikalisch nicht auf).
  • Rechtwinkligkeit und Montagefehler: Sind die waagerechten Schienen nicht in exakt gleicher Höhe montiert oder steht das Tor nicht im Winkel, liegt kein reines Unwuchtproblem vor, sondern ein mechanischer Widerstand im Schienensystem. Das Tor muss nach fachgerechter Montage durch geschultes Personal leichtgängig und frei laufen.
Fotografie von zwei gelb ummantelten oder geschützten Torsionsfedern, die auf einer Welle eines Sektionaltores montiert sind, unterhalb einer hellen Deckenkonstruktion in einer Halle.

Bei Hoch- (HS) und Vertikal-Systemen (VS) lässt sich eine fehlerhafte Seilmontage unkompliziert überprüfen:

  • Bei einem HS-System muss das oberste Paneel in einem exakten Winkel von 45° stehen, wenn das Drahtseil genau am Übergang vom konischen zum zylindrischen Teil der Trommel positioniert ist. Bei geöffnetem Tor muss der konische Teil vollständig mit Seil umwickelt sein.
  • Bei einem VS-System muss die Seiltrommel bei vollständig geöffnetem Tor komplett mit dem Stahlseil gefüllt sein.
Nahaufnahme einer beschädigten beziehungsweise gebrochenen Torsionsfeder mit grauen Windungen auf einer Welle eines Sektionaltores, bei der sich das Ende der Feder deformiert und abgelöst hat, neben einer montierten Seiltrommel.
Nahaufnahme einer grauen Torsionsfeder mit gleichmäßigen Windungen, die auf einer Welle oder einer Halterung eines Sektionaltores montiert ist.

Sicherheitshinweise und korrekte Handhabung

Das Spannen von Torsionsfedern birgt erhebliche Risiken und erfordert den Einsatz von Spezialwerkzeugen. Die zu verwendenden Spannstangen müssen zwingend aus hochwertigem Stahl (z. B. S355 / Stahl 52-3) gefertigt sein. Sobald diese auch nur minimale Verformungsspuren aufweisen, sind sie sofort auszusortieren und zu ersetzen.

Arbeiten an Torsionsfedern dürfen ausschließlich von sachkundigen und geschulten Personen durchgeführt werden!

Unkontrolliertes Entspannen der Feder

Läuft eine Feder plötzlich mit hoher Geschwindigkeit unkontrolliert ab, deutet dies meist auf einen der folgenden Fehler hin:

  • Die Welle hat sich verschoben oder war unzureichend in den Konsolen eingebunden.
  • Die Sicherungsschrauben des Spannkopfes wurden nicht mit dem vorgeschriebenen Drehmoment angezogen (die Feder ist dadurch von der Welle "herausgelaufen").
  • Der Spannkopf wurde während des Spannvorgangs axial zu weit verschoben oder entlastet.

Haben Sie ein Projekt für uns?

Ob Feuerwache, Produktionshalle oder Einfamilienhaus — ein kurzes Gespräch reicht. Rückmeldung innerhalb eines Werktags, Vor-Ort-Termin innerhalb zehn Werktagen.

+49 2941 9488 301
Mo–Fr · 7:30–17:00
sales@oceanservicegroup.de
Antwort < 24 h
Lippstadt
Hauptsitz